คำตอบด่วน: สำหรับโลหะแผ่น เครื่องตัดไฟเบอร์เลเซอร์เป็นตัวเลือกมาตรฐานสำหรับวัสดุที่มีความหนาประมาณ 0.5 ถึง 20 มม. โดยจะตัดโปรไฟล์ใดๆ โดยตรงจากไฟล์ CAD โดยไม่ต้องใช้เครื่องมือ มีรอยตัดเพียงไม่กี่ในสิบของมิลลิเมตร และคุณภาพขอบที่โดยปกติแล้วไม่จำเป็นต้องทำใหม่ เลือก 1.5 ถึง 3 กิโลวัตต์ หากงานของคุณส่วนใหญ่เป็นแผ่นบาง ย้ายไปที่ 6 กิโลวัตต์ ขึ้นไปเมื่อแผ่นที่มีขนาดเกิน 10 มม. กลายเป็นงานประจำ สิ่งที่ตัดสินใจซื้อจริงๆ ก็คือกำลังไฟ ขนาดโต๊ะ ระบบจ่ายแก๊ส และส่วนที่เหลือในสายการผลิตของคุณเข้ากันได้ ไม่ใช่ตัวเลขที่ใหญ่ที่สุดในเอกสารข้อมูล
คุณลักษณะสองประการอธิบายว่าทำไมไฟเบอร์เลเซอร์จึงเข้ามาแทนที่เครื่องจักร CO2 ในงานโลหะแผ่น ลำแสงถูกสร้างขึ้นและส่งผ่านไฟเบอร์ออปติกแทนที่จะเป็นกระจก ดังนั้นงานจัดตำแหน่งและการบำรุงรักษาตามปกติจึงหายไปอย่างมาก ความยาวคลื่นยังถูกดูดซับอย่างมีประสิทธิภาพด้วยโลหะสะท้อนแสง เช่น อลูมิเนียม ทองเหลือง และทองแดง ซึ่งมักไม่สะดวกสำหรับระบบ CO2
ส่วนต่างๆ ด้านล่างนี้จะอธิบายวิธีการทำงานของกระบวนการตัด วิธีจับคู่กำลังและขนาดโต๊ะกับวัสดุของคุณ และตำแหน่งที่เลเซอร์อยู่ในแนวโลหะแผ่นที่สมบูรณ์
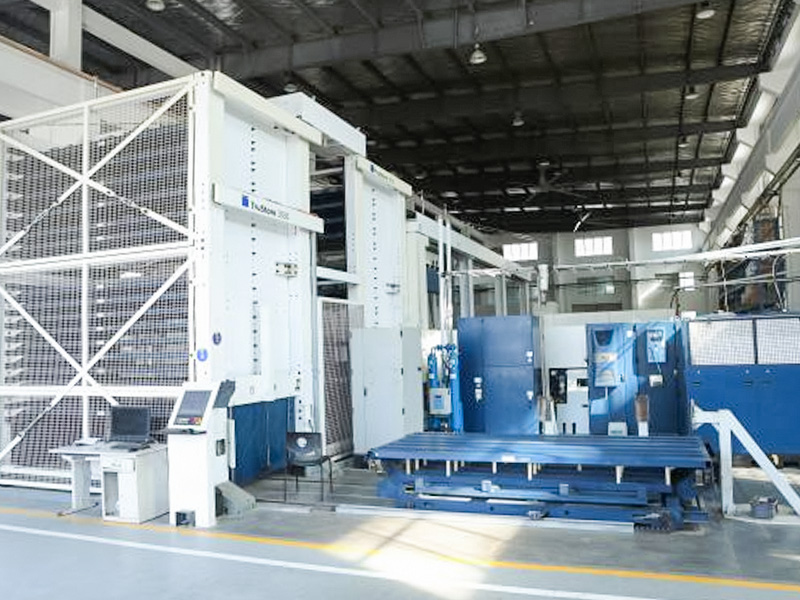
 เครื่องตัดเลเซอร์ไฟเบอร์ CNC แบบกำหนดเอง เครื่องตัดไฟเบอร์ TRUMPF รูปแบบขนาดใหญ่และเครื่องตัดเลเซอร์ CO2 ที่ให้ระยะร่องแคบและขอบที่สะอาด ซึ่งอธิบายไว้สำหรับชิ้นส่วนโลหะแผ่นที่ดัดตรงถึงโค้ง ดูผลิตภัณฑ์ →
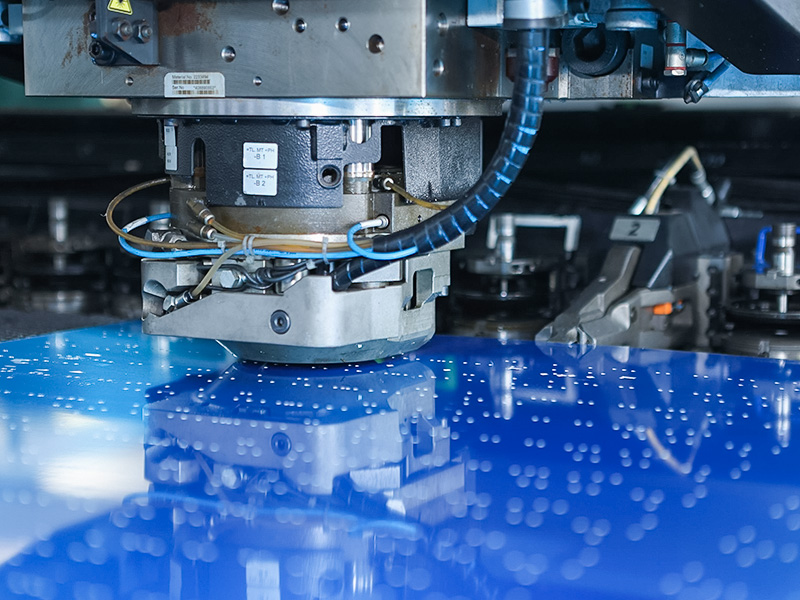
ไฟเบอร์เลเซอร์จะรวมแสงไปที่จุดที่มีเส้นผ่านศูนย์กลางเพียงเศษเสี้ยวมิลลิเมตร ที่ความเข้มข้นนั้น โลหะที่จุดโฟกัสจะละลายและระเหยเป็นไอ ในขณะที่ก๊าซช่วยจะพัดวัสดุที่หลอมละลายออกจากรอยตัดจากด้านล่าง หัวตัดไปตามเส้นทางที่ตั้งโปรแกรมไว้ ซึ่งโดยปกติจะนำเข้าเป็นไฟล์ DXF จากระบบ CAD ของคุณ และซอฟต์แวร์ซ้อนจะจัดเรียงหลายส่วนไว้ในแผ่นเดียว เพื่อให้ผู้ปฏิบัติงานจัดการวัสดุเพียงครั้งเดียว โดยทั่วไปความกว้างของเคอร์ฟจะอยู่ระหว่าง 0.1 ถึง 0.3 มม. และบริเวณที่ได้รับผลกระทบจากความร้อนจะแคบเพียงพอที่ช่องว่างส่วนใหญ่จะตรงไปที่การดัดหรือเชื่อมโดยไม่ต้องยืด
ก๊าซที่ป้อนผ่านหัวฉีดจะเปลี่ยนทั้งความเร็วตัดและผิวสำเร็จของคมตัดมากกว่าที่ผู้ซื้อหลายรายคาดหวัง สามตัวเลือกครอบคลุมงานแผ่นงานเกือบทั้งหมด:
| ช่วยแก๊ส | เหมาะที่สุดสำหรับ | การแลกเปลี่ยน |
|---|---|---|
| ออกซิเจน | เหล็กเหนียว โดยเฉพาะที่มีความหนามากกว่า 6 มม. ซึ่งปฏิกิริยาคายความร้อนจะเร่งการตัด | ทิ้งขอบออกไซด์สีเข้มที่ต้องขจัดออกก่อนการเชื่อมหรือการเคลือบ |
| ไนโตรเจน | สแตนเลส อลูมิเนียม และชิ้นส่วนใดๆ ที่ถูกเชื่อมหรือทำให้เสร็จในภายหลัง | ต้องการแรงดันและการไหลสูง ทำให้เป็นก๊าซที่มีราคาแพงที่สุดในการทำงาน |
| อากาศอัด | การผลิตเหล็กเหนียวบางและการผลิตที่คำนึงถึงราคา | ต้นทุนการทำงานต่ำที่สุด แต่ขอบแสดงการเกิดออกซิเดชันเล็กน้อย |
ผลลัพธ์ในทางปฏิบัติประการหนึ่งคือ หากคุณตัดเหล็กสแตนเลสจำนวนมาก ให้ตั้งราคาปริมาณไนโตรเจนก่อนที่จะตั้งราคาเครื่องจักร ถัง ถัง ถังขนาดใหญ่ หรือเครื่องกำเนิดแก๊สเป็นต้นทุนที่เกิดซ้ำซึ่งอยู่ได้นานกว่าส่วนลดการซื้อใดๆ
อัตรากำลังจะกำหนดเพดานที่ความหนาและคันโยกที่ความเร็ว ตามแนวทางอุตสาหกรรมโดยคร่าวๆ ไฟเบอร์เลเซอร์ 1.5 กิโลวัตต์ สามารถจับเหล็กเหนียวได้ประมาณ 6 มม. เครื่องจักร 3 kW เข้าถึงได้ประมาณ 10 มม. หน่วย 6 kW สามารถตัดได้ประมาณ 16 มม. และเครื่องคลาส 12 กิโลวัตต์ ทำงานเกิน 25 มม. โดยมีออกซิเจนช่วย ความจุสเตนเลสและอะลูมิเนียมจะต่ำกว่าและมักใช้ไนโตรเจน ใช้ตารางด้านล่างเป็นจุดเริ่มต้น จากนั้นตรวจสอบความหนาทุกประการที่คุณขายจริงโดยเทียบกับผังการตัดของผู้ผลิต
การผลิตแผ่นบาง เหล็กอ่อนถึงประมาณ 6 มม. สแตนเลสและอลูมิเนียมบางลงอีกขั้นหนึ่ง โดยทั่วไปสำหรับเปลือก ฉากยึด และการผลิตแบบเบา
ม้านั่งทำงานของผู้สร้าง เหล็กเหนียวหนาประมาณ 10 มม. โดยมีความสมดุลที่เหมาะสมระหว่างความเร็ว ค่าน้ำมัน และราคาต่อชิ้นส่วน
แผ่นความหนาปานกลางถึงประมาณ 16 มม. ในเหล็กเหนียว เหมาะกับงานเกษตรกรรม งานก่อสร้าง และงานโครงเครื่องจักร
แผ่นหนาเกิน 25 มม. พร้อมระบบช่วยออกซิเจน ทำให้การตัดส่วนหนาประหยัดแทนที่จะตัดขอบ
ถือว่าตัวเลขเหล่านี้เป็นการวางแนวมากกว่าการรับประกัน ความเร็วตัดจะลดลงอย่างมากใกล้กับความหนาสูงสุดของเครื่องจักร ดังนั้นชิ้นส่วนที่เป็นไปได้ในทางเทคนิคอาจไม่ดีในเชิงพาณิชย์ ผู้ซื้อหลายรายปรับขนาดเครื่องจักรเพื่อตัดความหนาทั่วไปอย่างรวดเร็วและจ้างบุคคลภายนอกให้ทำแผ่นหนาเป็นบางครั้ง
การกำหนดเครื่องจักรมักจะเข้ารหัสโต๊ะทำงาน: เครื่องจักร 3015 มีฐานขนาดประมาณ 3,000 x 1,500 มม. ส่วนรุ่น 4020 ขยายเป็น 4,000 x 2,000 มม. ซื้อโต๊ะตามแผ่นงานที่คุณซื้อ ไม่ใช่ในทางกลับกัน ขนาดสต็อกทั่วไปคือ 1,000 x 2,000 มม., 1,250 x 2,500 มม. และ 1,500 x 3,000 มม. ดังนั้น 3015 จึงครอบคลุมสองรูปแบบยอดนิยมที่สุด โต๊ะแลกเปลี่ยนที่เตียงหนึ่งตัดขณะที่อีกเตียงขนถ่ายออก จะจ่ายเองอย่างรวดเร็วในร้านค้าที่เปิดมากกว่าหนึ่งกะ
สำหรับกรอบการตัดสินใจที่สมบูรณ์ยิ่งขึ้น โปรดดูคำแนะนำของเรา การเลือกเครื่องตัดเลเซอร์ CNC ที่เหมาะสม ครอบคลุมรายละเอียดเพิ่มเติมเกี่ยวกับพลังงาน งบประมาณ และคำถามหลังการขาย
เครื่องตัดเลเซอร์ไม่ค่อยทำงานตามลำพัง คุณภาพอัปสตรีมที่ว่างเปล่าและความแม่นยำในการขึ้นรูปดาวน์สตรีมขึ้นอยู่กับทั้งคู่ และห่วงโซ่ทั่วไปจะวิ่งผ่านห้าสถานี:
แผ่นและคอยล์ที่เข้ามาจะถูกทำให้เรียบก่อน ช่องว่างที่ถูกตัดจากแผ่นที่บิดเบี้ยวจะทำให้โต๊ะมีความเรียบอย่างไม่อาจคาดเดาได้ และข้อผิดพลาดนั้นจะส่งผลต่อทุกสถานีในภายหลัง
ชิ้นส่วนต่างๆ จะถูกซ้อนกันและตัดในขั้นตอนเดียว รวมถึงรูและช่องที่อาจจำเป็นต้องเจาะหรือเจาะ
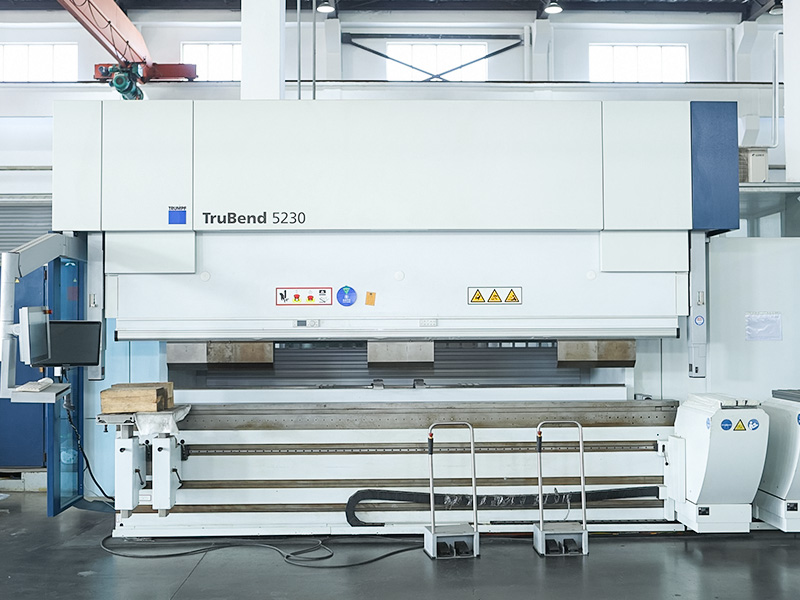
เบรกกดจะพับหน้าแปลนตามขอบที่ตัด ขอบตัดตรงที่สะอาดและการตัดนูนที่แม่นยำคือสิ่งที่ทำให้มุมโค้งงอสามารถทำซ้ำได้
ชิ้นส่วนที่ตัดและขึ้นรูปจะถูกประกอบเข้าด้วยกัน ขอบและตำแหน่งรูที่สม่ำเสมอช่วยให้ฟิกซ์เจอร์การเชื่อมเรียบง่าย
การขัดและเคลือบเสร็จสิ้นการประกอบ สแตนเลสที่ตัดด้วยไนโตรเจนมักจะเคลื่อนที่ตรงไปยังการเก็บผิวละเอียดโดยไม่มีการทำความสะอาดขอบ
การจัดหาสถานีเหล่านี้จากซัพพลายเออร์รายเดียวจะทำหน้าที่รับผิดชอบด้านความคลาดเคลื่อนในที่เดียว เครื่องปรับระดับและเครื่องกดเบรกเป็นอุปกรณ์ที่มักซื้อร่วมกับเลเซอร์ตัวใหม่
 เครื่องปรับระดับแผ่นโลหะแบบกำหนดเอง เครื่องปรับระดับแบบลูกกลิ้งที่คืนความเรียบให้กับแผ่นเพลทที่บิดเบี้ยว ซึ่งเป็นการซื้อทั่วไปเมื่อเพิ่มเลเซอร์เข้ากับเส้นโลหะแผ่น ดูผลิตภัณฑ์ →
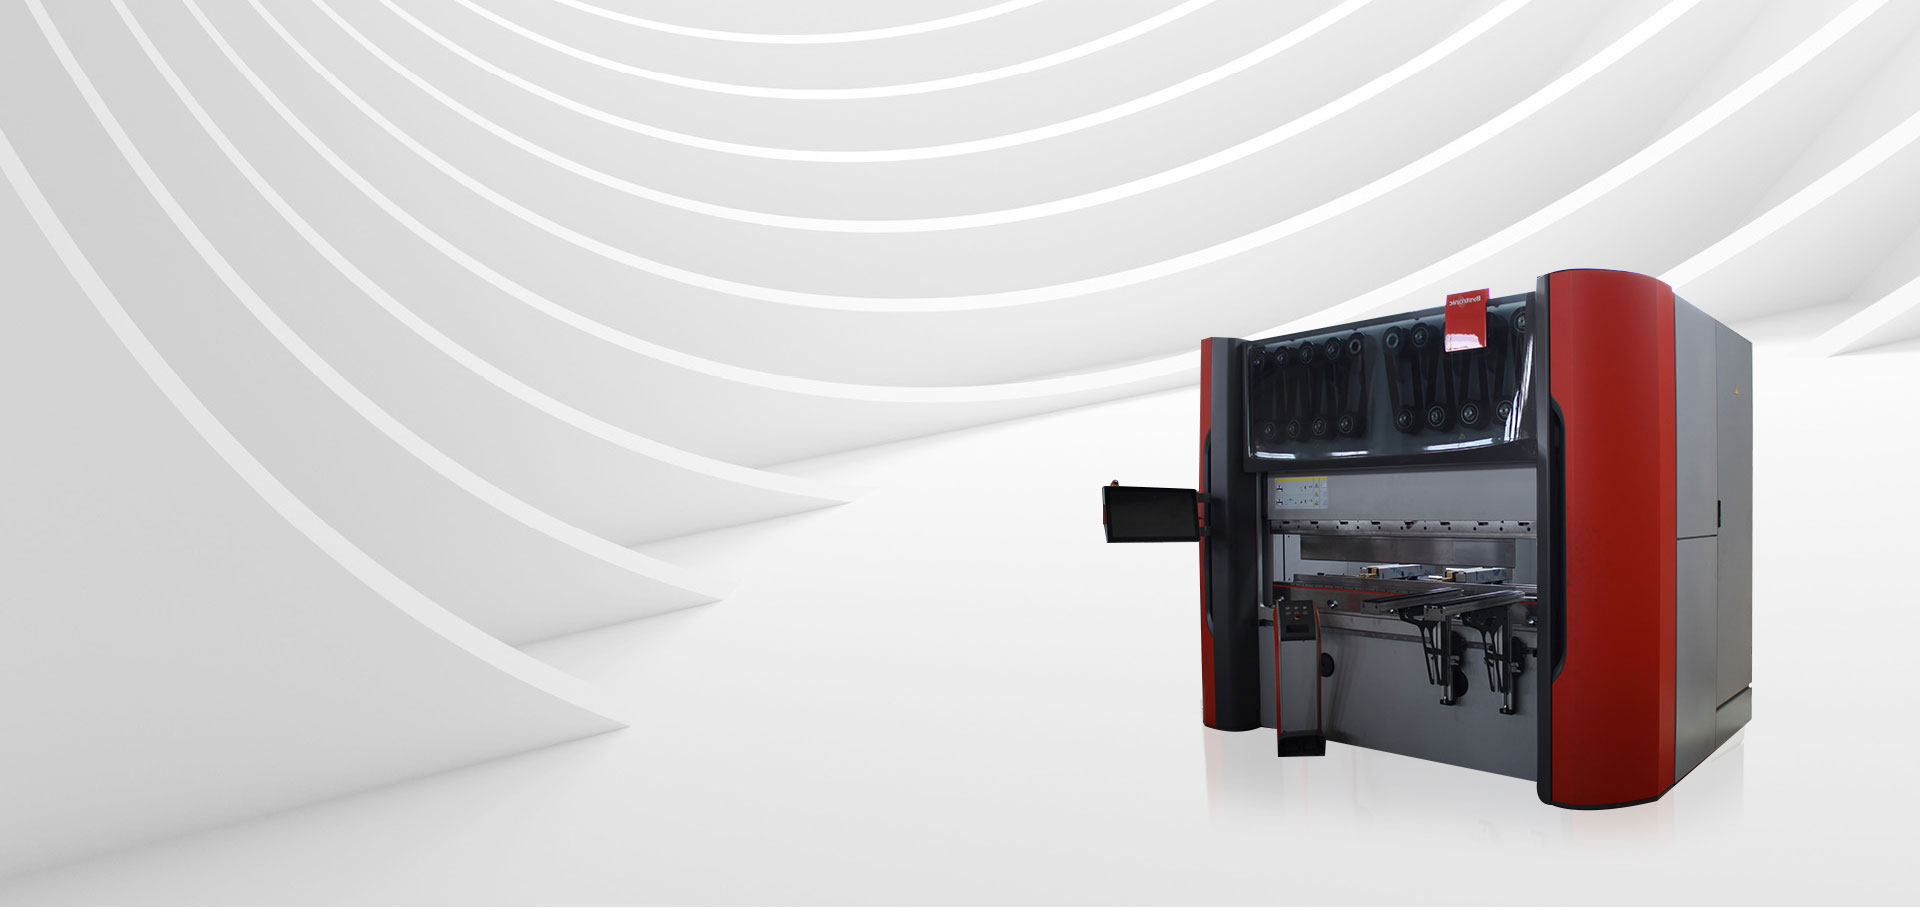
 เครื่องดัด CNC และกดเบรก เครื่องกดเบรกและศูนย์ดัด CNC จาก TRUMPF, Salvagnini และ Bystronic ที่สร้างช่องว่างที่ตัดด้วยเลเซอร์ให้เป็นมุมและรูปทรงที่เสร็จสมบูรณ์ ดูผลิตภัณฑ์ →
เอกสารข้อมูลสร้างรายการสั้น ๆ ทดสอบตัดปิดข้อตกลง ก่อนลงนามในสัญญาซื้อ โปรดสอบถาม:
หากปริมาณของคุณยังไม่เหมาะสมกับเครื่อง ความสามารถเดียวกันนี้ก็สามารถใช้เป็นบริการได้ การส่งแบบและการซื้อชิ้นส่วนสำเร็จรูป ตัด งอ เชื่อมและเคลือบ เป็นขั้นตอนแรกที่พบบ่อยก่อนตัดสินใจลงทุน และเรา บริการผลิตตามสั่ง ทำงานในลักษณะนั้นทุกประการ ตั้งแต่แบบของลูกค้าไปจนถึงการตรวจสอบชิ้นส่วนที่เสร็จแล้ว
เครื่องตัดเลเซอร์สำหรับที่จับโลหะแผ่นมีความหนาเท่าใด
มันขึ้นอยู่กับพลัง ตามแนวทางทั่วไป 1.5 kW ครอบคลุมเหล็กเหนียวประมาณ 6 มม., 3 kW ถึงประมาณ 10 มม., 6 kW ถึงประมาณ 16 มม. และเครื่องจักรคลาส 12 kW ที่เกิน 25 มม. ความจุสเตนเลสและอลูมิเนียมต่ำกว่าและมักใช้ไนโตรเจน
ไฟเบอร์เลเซอร์ดีกว่า CO2 สำหรับแผ่นโลหะหรือไม่?
สำหรับการซื้อใหม่ ไฟเบอร์คือคำตอบที่ใช้งานได้จริงสำหรับงานแผ่นเกือบทั้งหมด: ประสิทธิภาพทางไฟฟ้าที่สูงขึ้น การบำรุงรักษาต่ำลง และผลลัพธ์ที่ดีขึ้นกับโลหะสะท้อนแสง CO2 ยังคงอยู่ได้ส่วนใหญ่ในการติดตั้งแบบเก่าและการใช้งานเฉพาะทางบางส่วน
เครื่องต้องการไฟล์รูปแบบใด?
โปรไฟล์ 2D แบบเรียบ โดยทั่วไปจะเป็นไฟล์ DXF หรือ DWG ที่ส่งออกจากระบบ CAD ของคุณ ซอฟต์แวร์ซ้อนจะจัดเรียงโปรไฟล์บนแผ่นงานและสร้างโปรแกรมการตัด
ฉันสามารถสั่งอะไหล่แทนการซื้อเครื่องจักรได้หรือไม่?
ใช่. ส่งแบบและข้อมูลจำเพาะของวัสดุ รับใบเสนอราคา และสั่งชิ้นงานเปล่าหรือชุดประกอบทั้งชุด ร้านค้าหลายแห่งตรวจสอบความต้องการด้วยวิธีนี้ก่อนซื้ออุปกรณ์

 +86-13771171111 +86-13338110517