ผู้จัดการฝ่ายผลิตที่ระบุเครื่องตัดเลเซอร์โลหะ CNC มักจะเริ่มต้นด้วยตัวเลขเดียว: กำลัง หลังจากอยู่บนพื้นไม่กี่เดือน ตัวเลขที่สำคัญก็เปลี่ยนไป ต้นทุนต่อชิ้นส่วน ความสม่ำเสมอของขอบ และระยะเวลาการบำรุงรักษาจะตัดสินว่าเครื่องจักรจะจ่ายเองหรือไม่ ประเภทแหล่งกำเนิดเลเซอร์ขับเคลื่อนทั้งสามแบบ
สำหรับการใช้งานโลหะแผ่นและเพลทส่วนใหญ่ คำตอบที่ใช้ได้จริงคือไฟเบอร์เลเซอร์ในช่วง 1000 W ถึง 3000 วัตต์ สามารถตัดสเตนเลส อลูมิเนียม และเหล็กกล้าคาร์บอนได้ด้วยต้นทุนพลังงานที่ต่ำกว่า คาร์บอนไดออกไซด์ และไม่จำเป็นต้องปรับแนวกระจกสะท้อนเสียงหรือเติมแก๊สด้วยเลเซอร์
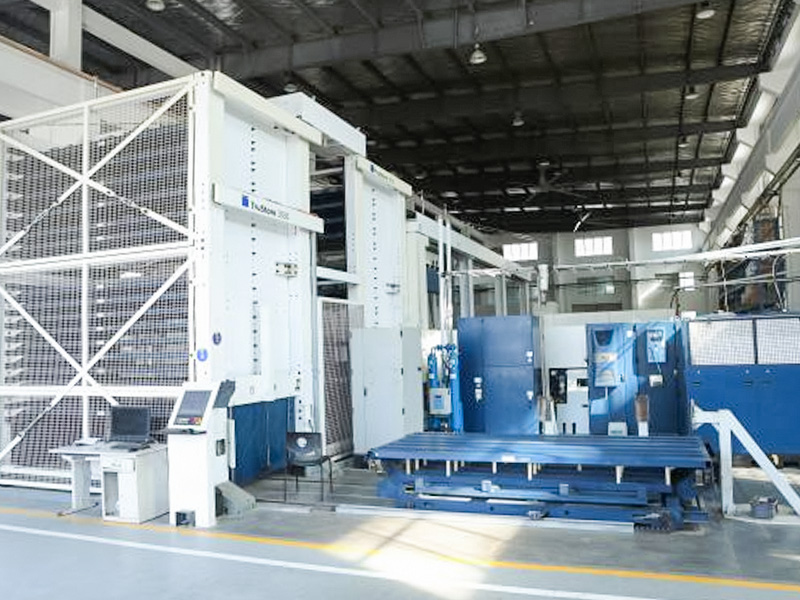
 เครื่องตัดไฟเบอร์เลเซอร์สำหรับโลหะแผ่นพร้อมระบบควบคุม CNC เครื่องนี้ใช้ลำแสงเลเซอร์พลังงานสูงนำทางโดยระบบควบคุมเชิงตัวเลขขั้นสูงในการตัดสแตนเลส เหล็กคาร์บอน และอลูมิเนียม เหมาะกับรูปทรงที่มีปริมาณน้อยหรือซับซ้อน ในขณะที่โต๊ะทำงานขนาดใหญ่และโมดูลที่ใช้แก๊สช่วยสนับสนุนการผลิตที่มั่นคงและต่อเนื่อง ดูผลิตภัณฑ์ →
ปัจจุบันแหล่งกำเนิดเลเซอร์สามประเภทขับเคลื่อนการตัดโลหะทางอุตสาหกรรม ได้แก่ ไฟเบอร์ CO2 และคริสตัล แหล่งที่มาจะกำหนดว่าพลังงานเข้าสู่โลหะได้อย่างมีประสิทธิภาพเพียงใด ซึ่งจะกำหนดความเร็วในทางปฏิบัติ คุณภาพของคมตัด และต้นทุนการดำเนินการ
ไฟเบอร์เลเซอร์ ทำงานใกล้ 1,064 นาโนเมตร ซึ่งเป็นความยาวคลื่นที่โลหะดูดซับได้ดีกว่าความยาวคลื่น 10.6 ไมโครเมตร ที่ปล่อยออกมาจากเลเซอร์ CO2 พลังงานที่ดูดซับมากขึ้นหมายถึงการตัดเร็วขึ้นและดึงไฟฟ้าน้อยลง แหล่งกำเนิดไฟเบอร์ไม่มีกระจกสะท้อนกลับเพื่อจัดเรียงและไม่ต้องเติมแก๊สเลเซอร์ ดังนั้นการบำรุงรักษาตามปกติจะเน้นไปที่หัวตัด หัวฉีด และเลนส์ป้องกัน
เลเซอร์ CO2 ยังคงเป็นตัวเลือกที่ได้รับการพิสูจน์แล้วสำหรับเหล็กกล้าคาร์บอนหนามากที่มีการช่วยออกซิเจน และสำหรับร้านค้าที่ตัดอโลหะด้วย ข้อเสียคือการใช้พลังงานที่สูงกว่า กระจกที่ต้องทำความสะอาดและจัดตำแหน่ง และก๊าซเลเซอร์ที่สิ้นเปลือง
คริสตัลเลเซอร์ (Nd:YAG และ Nd:YVO4) ให้ความสำคัญกับคุณลักษณะที่ดี แต่มีอายุการใช้งานของส่วนประกอบสั้นลงและประสิทธิภาพในการปั๊มต่ำกว่า ปัจจุบันจำกัดอยู่แค่การตัดเฉือนไมโครที่มีความแม่นยำเป็นส่วนใหญ่
| ประเภท | ความยาวคลื่น | ประสิทธิภาพการตัดโลหะ | ต้นทุนการดำเนินงาน | บทบาททั่วไป |
|---|---|---|---|---|
| ไฟเบอร์ | ประมาณ 1,064 นาโนเมตร | สูง | ต่ำ | การผลิตแผ่นโลหะและแผ่น |
| CO2 | 10.6 µm | ปานกลาง | สูง | การตัดเหล็กหนาและอโลหะ |
| คริสตัล | ประมาณ 1,064 นาโนเมตร | ปานกลาง | สูง | เครื่องจักรกลขนาดเล็กที่มีความแม่นยำ |
หากงานของคุณเน้นไปที่สเตนเลส อลูมิเนียม หรือแผ่นเหล็กคาร์บอน ไฟเบอร์ถือเป็นค่าเริ่มต้นที่สมเหตุสมผล ก่อนที่คุณจะตัดสินใจซื้อให้เสร็จสิ้น วิธีการเลือกเครื่องตัดเลเซอร์ CNC ที่เหมาะสมสำหรับโรงงานของคุณ เพื่อชั่งน้ำหนักข้อยกเว้นแบบแผ่นหนาและอโลหะ
ข้อมูลจำเพาะสี่ประการมีผลกระทบต่อประสิทธิภาพการผลิตมากที่สุด เปรียบเทียบที่ความหนาของวัสดุของคุณเองแทนที่จะเปรียบเทียบที่ความหนาของโบรชัวร์สูงสุด
โดยทั่วไปแล้ว ไฟเบอร์เลเซอร์ 3000 W จะตัดเหล็กเหนียวขนาด 12 มม. ที่ความเร็ว 1.5 ถึง 2.0 ม./นาที ด้วยออกซิเจน ในขณะที่สแตนเลส 2 มม. ที่มีไนโตรเจนสามารถตัดได้ที่ 8 ถึง 10 ม./นาที ประมาณผลผลิตรายวันจากความหนาที่คุณดำเนินการมากที่สุด ไม่ใช่จากแผ่นงานที่บางที่สุดในแค็ตตาล็อกของคุณ
เครื่องจักรส่วนใหญ่เสนอราคาความแม่นยำของตำแหน่งใกล้ ±0.05 มม. ต่อเมตร และความสามารถในการทำซ้ำใกล้ ±0.03 มม. ส่วนประกอบแบบแท็บและสล็อต ตัวยึดบานพับ และชิ้นส่วนเตรียมการเชื่อมขึ้นอยู่กับค่าเหล่านี้มากกว่าพลังงานเลเซอร์
ออกซิเจนเร่งการตัดเหล็กคาร์บอนแต่จะทิ้งออกไซด์เล็กน้อยไว้ที่ขอบ ไนโตรเจนสร้างขอบที่สะอาดปราศจากออกไซด์บนสเตนเลสและอะลูมิเนียม การสลับอย่างรวดเร็วระหว่างไนโตรเจนแรงดันสูงและออกซิเจนความดันต่ำช่วยเพิ่มความยืดหยุ่นในการกำหนดตารางเวลา และป้องกันไม่ให้เครื่องจักรกลายเป็นคอขวด
การเจาะแบบปรับได้ช่วยลดการกระเด็นบนเลนส์และเสี้ยนที่ขอบด้านล่างโดยการเพิ่มกำลังในระหว่างการเจาะ จากนั้นดึงกลับเพื่อทำการตัด ขอให้ซัพพลายเออร์ส่งตัวอย่างการตัดตามความหนาที่คุณกำหนดไว้ และตรวจสอบขอบด้านล่างว่ามีคราบสกปรกหรือไม่ และบริเวณหน้าตัดเพื่อหาเส้นริ้ว
งานตัดด้วยเลเซอร์โลหะ CNC ทุกชิ้นมีลำดับที่คล้ายกัน การทำความเข้าใจแต่ละขั้นตอนช่วยให้คุณประเมินข้อกำหนดด้านซอฟต์แวร์ ระบบอัตโนมัติ และทักษะของผู้ปฏิบัติงานก่อนที่คุณจะลงนามในคำสั่งซื้อ
สำหรับชิ้นส่วนที่มีรูจำนวนมาก เครื่องเจาะ CNC มักจะเร็วกว่าการตัดด้วยเลเซอร์ในรูปแบบรูซ้ำๆ ในขณะที่เลเซอร์จะจัดการกับรูปทรงที่ซับซ้อน จำนวนน้อย และข้อกำหนดด้านคมตัดที่แน่นหนา เครื่องจักรทั้งสองเครื่องทำงานได้ดีในการเป็นส่วนเสริมในสายการผลิตเดียว
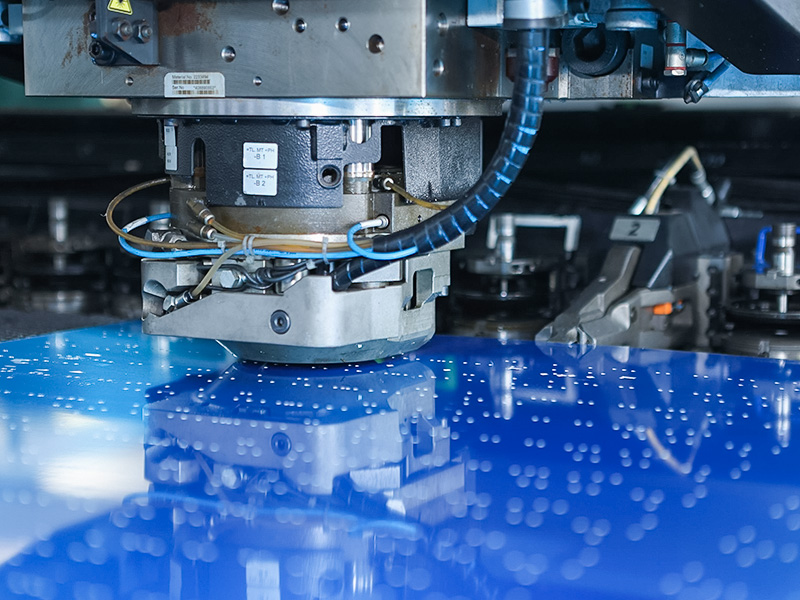
 CNC Punch Press สำหรับแผ่นโลหะที่มีความแข็งแกร่งสูง สร้างขึ้นสำหรับการเจาะ การปัดเงา การดัด และการขึ้นรูปลึก แท่นพิมพ์นี้มีโครงที่แข็งแรงและการควบคุมระยะชัก ความเร็ว และแรงกด CNC ที่แม่นยำ สามารถจับเหล็ก อลูมิเนียม และแผ่นที่ไม่ใช่โลหะบางแผ่น จึงช่วยเสริมประสิทธิภาพในการตัดด้วยเลเซอร์สำหรับลวดลายซ้ำๆ ดูผลิตภัณฑ์ →
กำลังเลเซอร์จะกำหนดความเร็วในทางปฏิบัติและความหนาสูงสุดสำหรับวัสดุแต่ละชนิด ค่าด้านล่างแสดงขีดจำกัดการส่งผ่านครั้งเดียวโดยทั่วไปสำหรับไฟเบอร์เลเซอร์สมัยใหม่ที่มีแก๊สช่วยที่แนะนำ ผลลัพธ์ที่แท้จริงจะแตกต่างกันไปขึ้นอยู่กับความแข็งของเครื่องจักร คุณภาพเลนส์ ตำแหน่งโฟกัส และความบริสุทธิ์ของก๊าซ ดังนั้นให้ถือเป็นกรอบการเปรียบเทียบมากกว่าการรับประกัน
| ไฟเบอร์ power | เหล็กเหนียวที่มีออกซิเจน | สแตนเลสที่มีไนโตรเจน | อลูมิเนียมที่มีไนโตรเจน |
|---|---|---|---|
| 1500 วัตต์ | 12 มม | 6 มม | 5 มม |
| 3000 W | 20 มม | 12 มม | 10 มม |
| 6000 วัตต์ | 25 มม | 20 มม | 16 มม |
| 12000 วัตต์ | 40 มม | 30 มม | 25 มม |
หากงานส่วนใหญ่ของคุณเป็นสเตนเลสและอะลูมิเนียมหนา 1 ถึง 6 มม. เครื่องจักรขนาด 1500 วัตต์หรือ 3000 วัตต์จะรักษาสมดุลระหว่างความเร็วและต้นทุนได้เป็นอย่างดี หากคุณตัดเหล็กคาร์บอนที่มีความหนาตั้งแต่ 12 มม. ขึ้นไปเป็นประจำ ให้เลือกกำลังไฟอย่างน้อย 6000 วัตต์ การเพิ่มขนาดจะทำให้ราคาซื้อและข้อกำหนดในการให้บริการด้านไฟฟ้าสูงขึ้นโดยไม่ปรับปรุงกำลังงานแบบแผ่นบาง
ชิ้นส่วนที่ตัดแล้วส่วนใหญ่ยังต้องมีการขึ้นรูป เครื่องดัด CNC ที่จับคู่กับเลเซอร์จะทำให้สายการผลิตสมบูรณ์ ดังนั้นควรวางแผนทั้งสองอย่างพร้อมกันเพื่อป้องกันไม่ให้คอขวดเคลื่อนไปทางท้ายน้ำ
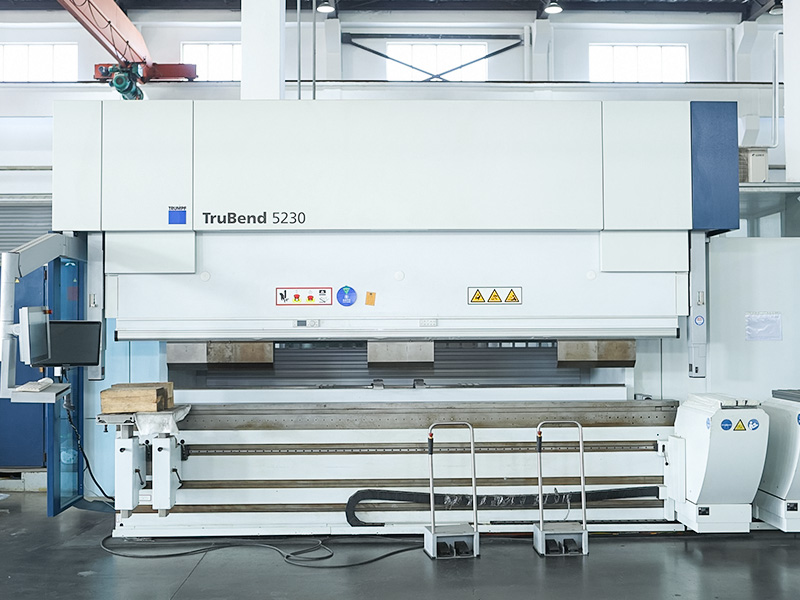
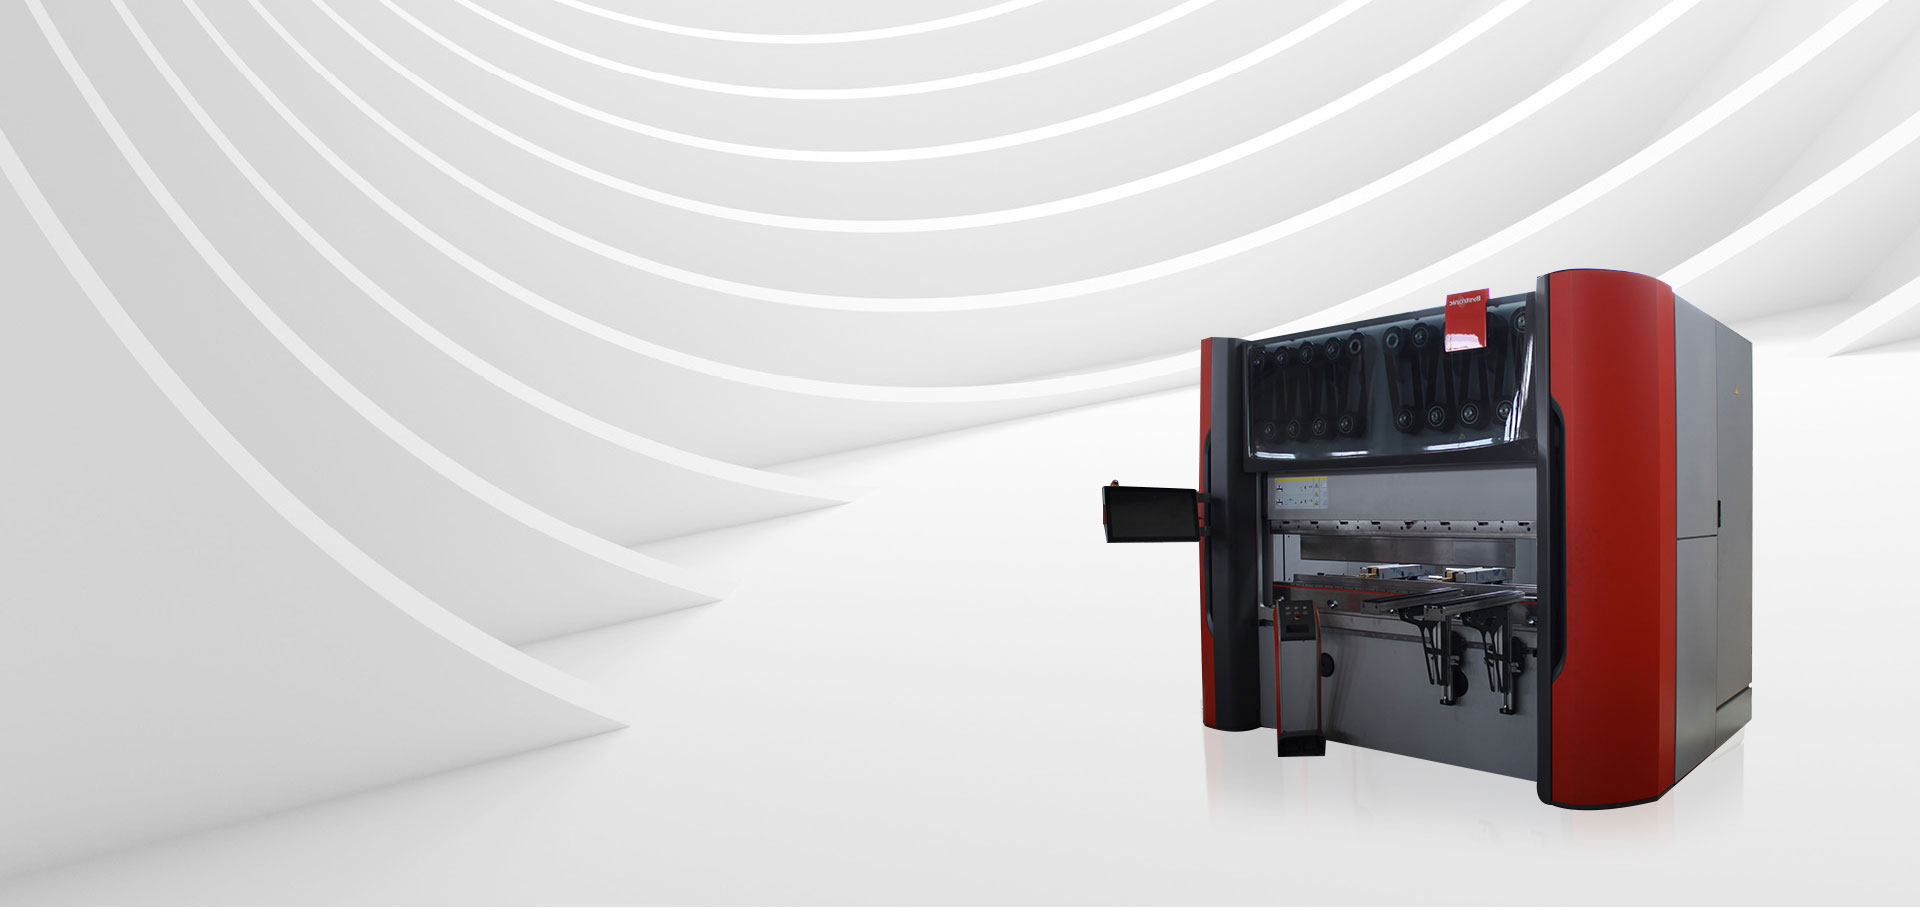
 เครื่องดัด CNC พร้อมการควบคุมมุมที่แม่นยำ เครื่องดัดงอนี้ใช้ระบบ CNC ที่มีความแม่นยำสูงในการกำหนดมุม ความยาว และแรงกด ลดข้อผิดพลาดและรับประกันความแม่นยำ สามารถใช้งานร่วมกับแม่พิมพ์ได้หลากหลาย โดยสามารถแปรรูปเหล็กกล้าคาร์บอน สแตนเลส และอะลูมิเนียม และรวมเข้ากับสายการผลิตแบบตัดจนถึงขึ้นรูปได้อย่างราบรื่น ดูผลิตภัณฑ์ →
ช่องว่างต้นทุนระหว่างเครื่องจักรจะปรากฏขึ้นภายใน 24 เดือนแรก ซึ่งมักจะนานก่อนที่เครื่องจักรจะตัดจำหน่ายทั้งหมด
สำหรับปริมาณการผลิตทั่วไป ข้อดีของเส้นใยในด้านไฟฟ้า แก๊ส และใยแก้วนำแสงเพียงอย่างเดียวมักจะให้ราคาเริ่มต้นที่สูงกว่าภายในสองถึงสามปีก่อน ก่อนที่จะนับผลผลิตที่ได้รับจากการตัดที่เร็วขึ้น
เครื่องตัดเลเซอร์โลหะไฟเบอร์สามารถรองรับทองแดงและทองเหลืองได้หรือไม่
ใช่. ทองแดงและทองเหลืองดูดซับความยาวคลื่นของเส้นใย (ประมาณ 1,064 นาโนเมตร) ได้ดีกว่าความยาวคลื่น CO2 มาก ซึ่งเป็นเหตุผลว่าทำไมเส้นใยจึงกลายเป็นมาตรฐานสำหรับโลหะผสมสะท้อนแสงเหล่านี้ เครื่องจักรยังคงต้องการการป้องกันแสงสะท้อนกลับในเส้นใยนำส่งและหัวตัด ดังนั้นโปรดยืนยันว่าซัพพลายเออร์ได้กำหนดค่าออปติกตามนั้น ความเร็วตัดบนทองแดงต่ำกว่าเหล็กเหนียว และโดยทั่วไปจะใช้ไนโตรเจนหรืออากาศเพื่อหลีกเลี่ยงการเกิดออกไซด์
ฉันควรใช้ออกซิเจนหรือไนโตรเจนกับสแตนเลสหรือไม่?
ใช้ไนโตรเจนเมื่อขอบต้องสะอาดและปราศจากออกไซด์ ซึ่งจำเป็นสำหรับชิ้นส่วนที่มองเห็นได้ การเตรียมการเชื่อม หรือส่วนประกอบที่สัมผัสกับอาหาร ออกซิเจนช่วยให้ตัดสเตนเลสบางได้เร็วขึ้นเล็กน้อย แต่จะทำให้ขอบมีสีเปลี่ยนไปและมีชั้นออกไซด์บางๆ หากคุณภาพของขอบไม่สำคัญ และชิ้นส่วนจะถูกทาสีหรือซ่อนไว้ ออกซิเจนสามารถลดต้นทุนค่าก๊าซได้
เครื่องตัดเลเซอร์โลหะ CNC ต้องการพื้นที่และโครงสร้างพื้นฐานด้านสาธารณูปโภคเท่าใด
โดยทั่วไปเครื่องไฟเบอร์ 1500 W ต้องการพื้นที่ประมาณ 8 ถึง 15 ตารางเมตร รวมทั้งเครื่องทำความเย็นและพื้นที่สำหรับการโหลดแผ่นและการถอดชิ้นส่วน โดยทั่วไปแหล่งจ่ายไฟจะเป็น 400 V สามเฟสและมีโหลดเชื่อมต่อประมาณ 15 ถึง 25 kVA ขึ้นอยู่กับระดับพลังงาน คุณต้องมีท่อจ่ายแก๊สเสริมด้วย ไนโตรเจนสามารถจัดส่งเป็นถัง เดวาร์ หรือถังเทกอง ขึ้นอยู่กับปริมาณการใช้ต่อเดือน
ตลาดเครื่องตัดเลเซอร์โลหะ CNC ให้รางวัลแก่ผู้ซื้อที่จับคู่เครื่องจักรกับส่วนการผลิตจริงของพวกเขา เริ่มต้นด้วยเครื่องไฟเบอร์ ตรวจสอบความเร็วตัดจริงที่ความหนาที่โดดเด่น ตรวจสอบความพร้อมของก๊าซสนับสนุนในภูมิภาคของคุณ และวางแผนการขึ้นรูปปลายน้ำในเวลาเดียวกัน
หากคุณมีแบบหรือรายการชิ้นส่วนที่กำหนดไว้แล้ว โปรดพูดคุยกับเราอย่างรวดเร็ว ทีมบริการที่กำหนดเอง สามารถตรวจสอบการกำหนดค่าเครื่องก่อนที่คุณจะยอมรับเค้าโครง

 +86-13771171111 +86-13338110517